
Cardboard Paint Arresto es un equipo profesional para capturar y filtrar neblinas de pintura, fabricado principalmente con cartón corrugado de alta calidad, algodón filtrante y revestimiento imperm...
See Details
Yueze Environmental Protection ofrece soluciones integrales de tratamiento de superficies industriales que cumplen con las normas con tecnología profesional y excelente artesanía.
 Obtener consultas
2026-10-16
La pintura en polvo es un material de recubrimiento seco: la resina, el pigmento y los aditivos se mezclan, se extruyen, se enfrían y se muelen hasta obtener un polvo fino que contiene. sin disolutor alguno . El polvo se pulveriza sobre una pieza metálica conectada a tierra, se mantiene en su lugar mediante atracción electrostática, luego se funde y se cura en un horno hasta formar una película dura y continua. Nada se evapora durante la aplicación, por lo que una sola capa suele tener entre 60 y 120 micrómetros, de dos a cuatro veces el espesor de una capa de pintura líquida estándar.
Esa es la respuesta corta. La respuesta práctica es más importante cuando se cotiza una pieza o se compra una línea, porque la naturaleza seca del material influye en todo: la suspensión de la pieza, el control del espesor de la película, el tiempo de cambio de color y la cantidad de material que se recupera en lugar de desechar.
La pintura en polvo es un recubrimiento formulado, no un solo producto químico. Un polvo termoestable típico se descompone más o menos así:
La mezcla se extruye en caliente, se enfría hasta obtener una lámina quebradiza y se muele de 20 a 60 micrómetros. La distribución del tamaño de las partículas es un detalle que los compradores rara vez ven pero que siempre sienten: el exceso de finos reduce la eficiencia de la transferencia y genera polvo, mientras que las partículas de gran tamaño dan una superficie rugosa como de piel de naranja.
La secuencia es fija. El acortamiento de una etapa generalmente se manifiesta como pérdida de adherencia o poros en cuestión de semanas, no de años.
Ambos llevan el mismo nombre, pero se comportan de manera diferente en el horno, y esa diferencia decide la reparabilidad, el espesor y el costo por pieza.
| Propiedad | Polvo termoestable | polvo termoplástico |
|---|---|---|
| Mecanismo de curación | Reticulación química; no se puede volver a fundir | Derretir y fluir únicamente; se puede volver a fundir |
| Espesor de la película | De 60 a 120 micrómetros en una sola capa. | 250 a 1000 micrómetros, a menudo de varias pasadas |
| Reparación | Difícil; la pieza está desmontada y repintada | Se puede volver a fundir localmente |
| Materiales típicos | Epoxi, poliéster, híbrido, poliuretano, fluoropolímero | Nailón, PVC, polietileno |
| Mejor ajuste | Electrodomésticos, repuestos de automoción, perfiles arquitectónicos. | Protección de tuberías, estantes, productos químicos y desgaste grosero. |
Mejor resistencia a la corrosión y a los productos químicos, peor estabilidad a los rayos UV. Se espera que se forme tiza en el exterior, así que manténgala en el interior: tanques, gabinetes, marcos de máquinas, partes debajo del capó.
El polvo exterior predeterminado. Buena retención de brillo y rayos UV, rendimiento mecánico razonable, amplia gama de colores.
Un compromiso para los artículos de interior: flujo más suave, menor costo y mejor apariencia que el epoxi puro en muebles y estantes.
Durabilidad exterior con un acabado más suave y de apariencia más delgada que el poliéster, común en ruedas y metal arquitectónico.
Resina de calidad arquitectónica que mantiene el color y el brillo durante décadas. Cuesta varias veces más que el poliéster, por lo que se gana su lugar en fachadas y exteriores de alta visibilidad.
El polvo no es un sustituto universal de la pintura húmeda. Destacan piezas metálicas conductoras y tolerantes al calor producidas en volumen, y tiene problemas en otros lugares.
Las piezas fundidas y los contrapesos son una aplicación de polvo clásica, pero necesitan granallado, a veces un horneado previo para evitar la desgasificación de los poros, luego una capa base y una capa superior en una línea continua. Por eso se dedica Soluciones de revestimiento de fundición y contrapeso. se construyen alrededor de líneas automatizadas en lugar de pulverización manual.
La pintura en polvo no contiene cartuchos, pero una línea en polvo no está libre de emisiones. La cabina libera polvo en suspensión que debe capturarse, los filtros de cartucho y los ciclones deben dimensionarse según el número de armas, y el horno de curado elimina los aceites, la humedad y los residuos de aglutinantes que se desprenden de las piezas fundidas y las fabricaciones soldadas.
El hardware de cumplimiento es tan importante como las pistolas: recolección de polvo del tamaño correcto para la extracción de la cabina, una etapa de filtro final para proteger el escape y, cuando las normas locales lo exigen, tratamiento de gases residuales en la chimenea del horno. La extracción insuficiente es la causa más común de un acabado rugoso, porque el polvo que debería haberse capturado se deposita en la pieza antes del curado.
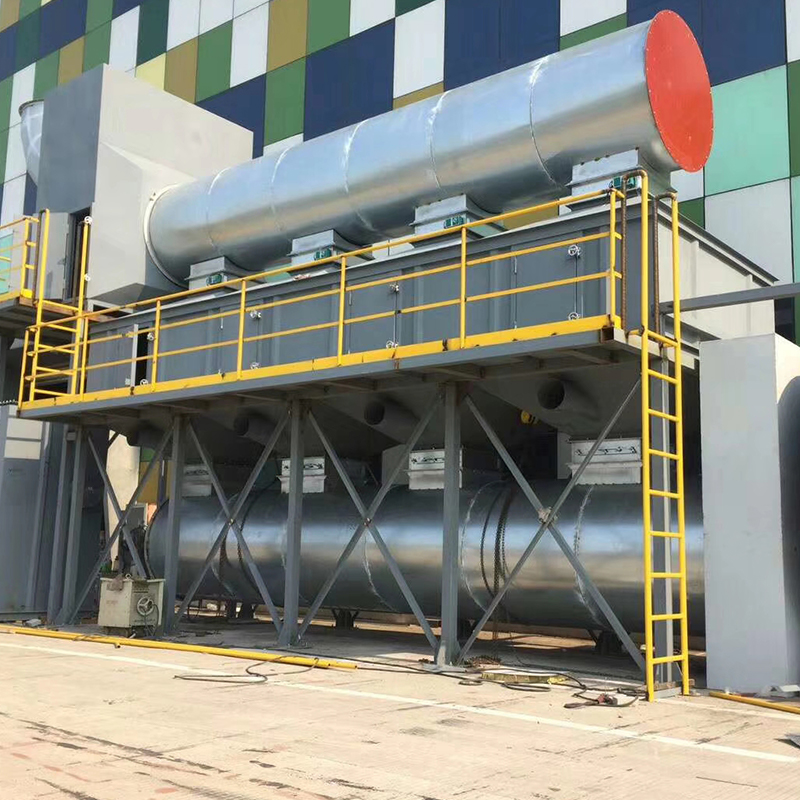 Tratamiento de gases residuales industriales para líneas de recubrimiento en polvo Sistema personalizado de purificación de gases de escape para operaciones de recubrimiento y pintura, que utiliza recolección, filtración, ventilador, controles y descarga para reducir la contaminación del taller. Ver producto →
Una línea de polvo es una cadena de estaciones emparejadas, y la estación más débil establece la tasa de producción: pretratamiento, un horno de secado, la cabina de polvo con recuperación, reciprocadores o robots que transportan las pistolas, el horno de curado, enfriamiento y un transportador que mueve las piezas a través de todos ellos a velocidad constante. Los controles unen las estaciones para que la temperatura del horno, la velocidad de la línea y los ajustes de la pistola se mantengan sincronizados.
Cuando usted cuesta una nueva línea o una actualización, la lista completa de equipos importa más que el precio principal del arma. vale la pena comparar ¿Qué equipo tiene una línea de producción de recubrimientos? antes de sopesar las cotizaciones de diferentes proveedores.
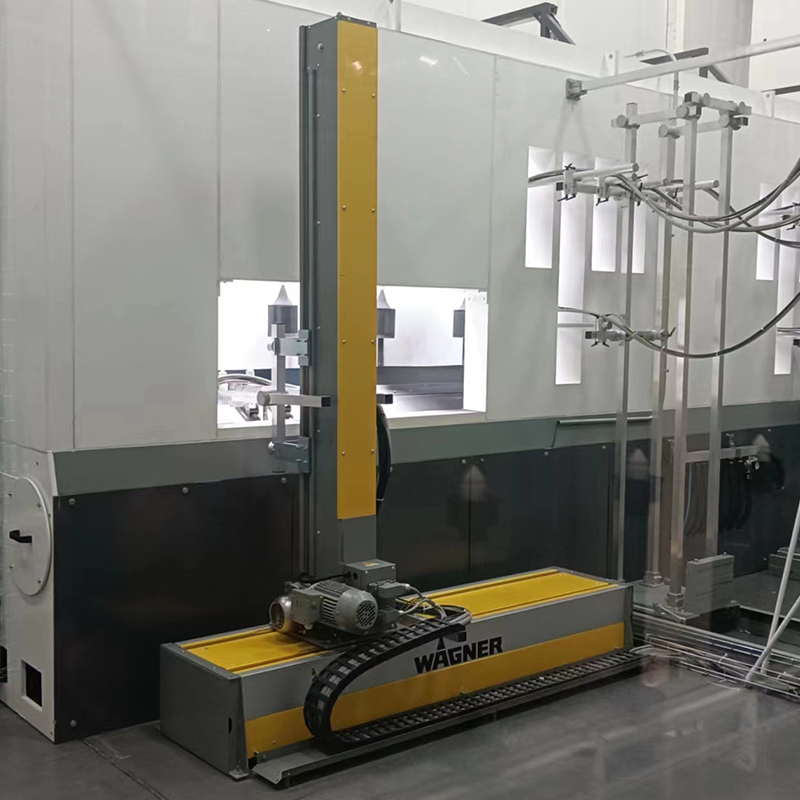 Línea de recubrimiento en polvo personalizada para piezas de metal Línea de recubrimiento a medida para piezas metálicas en masa, con pretratamiento, aplicación de polvo, curado y enfriamiento; compare su lista completa de equipos para actualizaciones de línea. Ver producto →
Dos detalles operativos deciden si una línea de pólvora se amortiza por sí sola. El primero es la conexión a tierra. Los ganchos recogen el polvo curado capa por capa y, una vez que aumenta la resistencia de contacto, la eficiencia de transferencia disminuye y el espesor de la película varía de una parte a otra. Quitar los ganchos mediante pirólisis, una quema controlada en una cabina de limpieza o en un horno, restablece el contacto mucho más rápido que el pulido manual.
El segundo es el cambio. Pasar de un color oscuro a uno claro puede costar entre 20 y 40 minutos de pérdida de producción si la cabina, las mangueras y las tolvas no fueron diseñadas para una limpieza rápida. El diseño de la cabina y el diseño de la recuperación de polvo determinan cuánto de ese tiempo se recupera en cada turno.
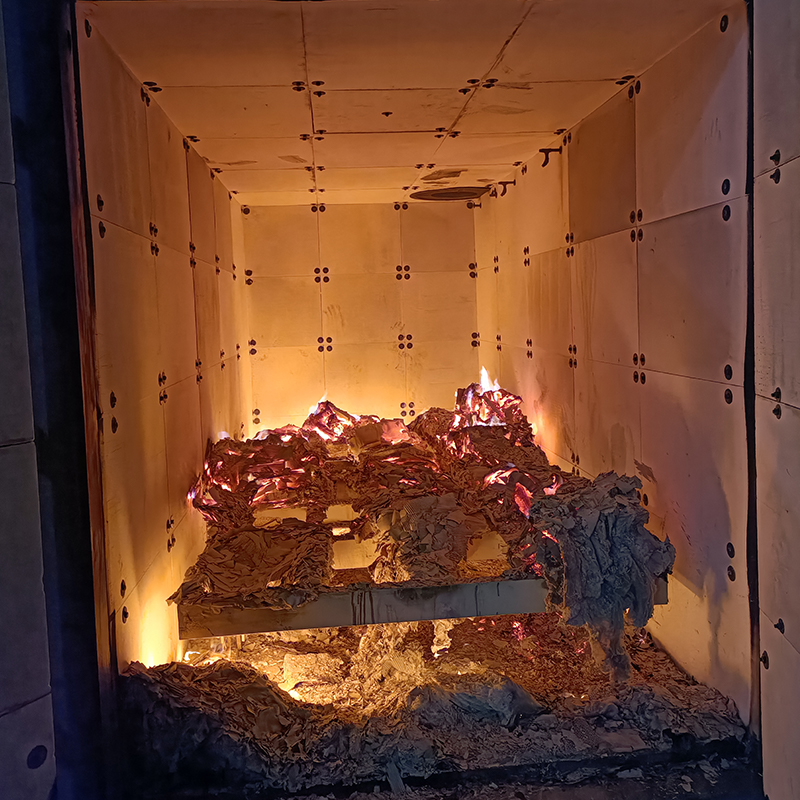 Horno de pirólisis y cabina de limpieza para accesorios de revestimiento Elimina pintura vieja y residuos de revestimiento de rejillas, ganchos y plantillas sin necesidad de decapado químico, lo que ayuda a restaurar el contacto y favorece la reutilización de los accesorios. Ver producto →
La pintura en polvo es un recubrimiento seco, sin solventes, que se rocía electrostáticamente y se cura formando una película que es más espesa, más dura y más resistente a las astillas que la mayoría de los acabados líquidos. Se adapta a piezas metálicas de volumen que toleran un curado de 180 a 200 grados Celsius y se pueden colgar en un transportador, y no se adapta bien a sustratos sensibles al calor, películas ultrafinas y trabajos que cambian de color en cada pocas piezas.
Juzguelo como un sistema más que como un material. La calidad del pretratamiento, la puesta a tierra, el control del horno y la extracción deciden el resultado final mucho más que el polvo en sí.
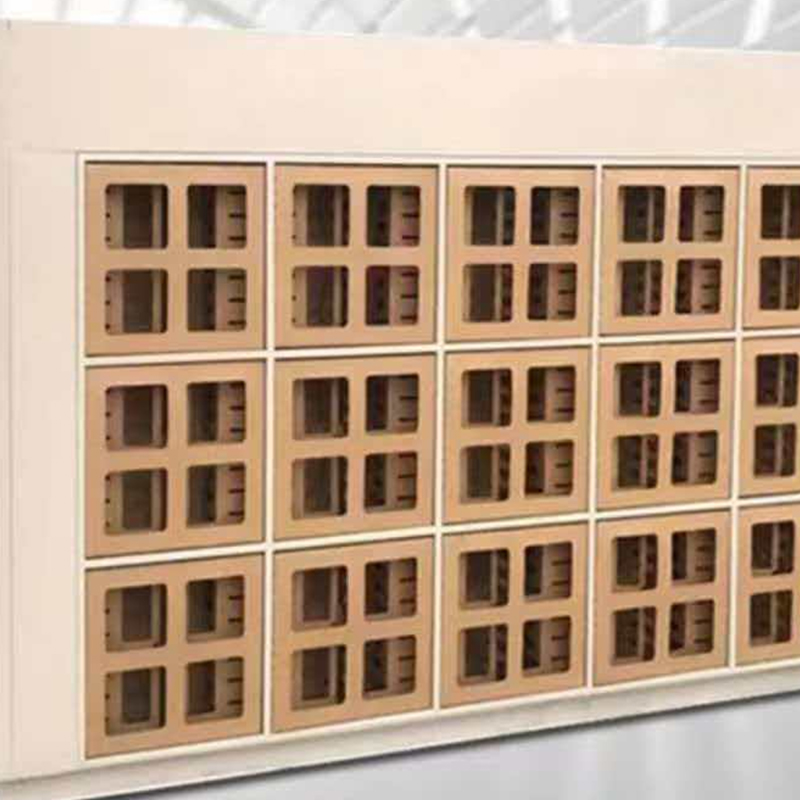
Cardboard Paint Arresto es un equipo profesional para capturar y filtrar neblinas de pintura, fabricado principalmente con cartón corrugado de alta calidad, algodón filtrante y revestimiento imperm...
See Details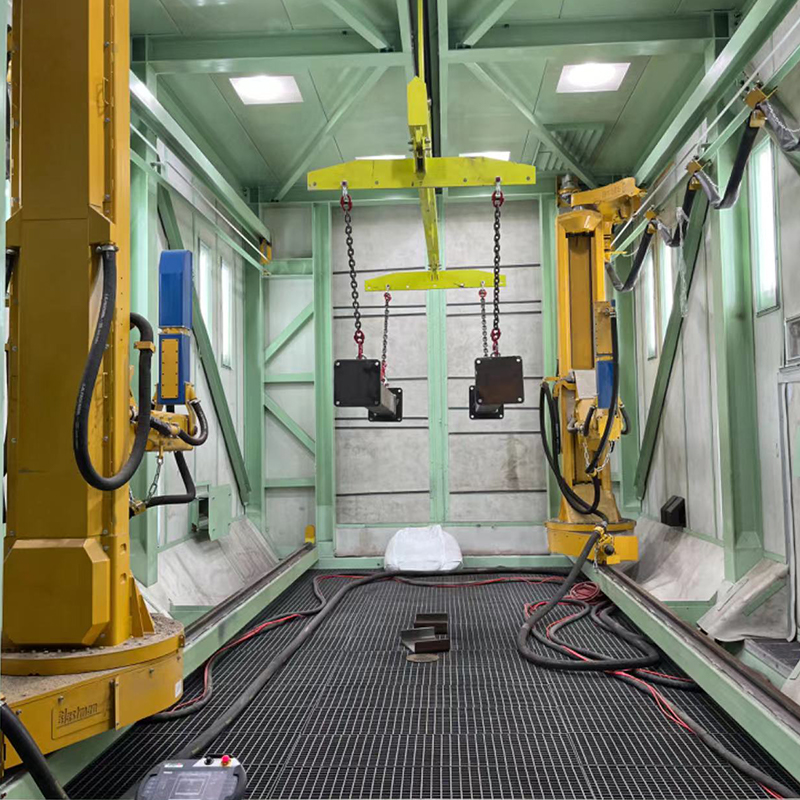
Línea de recubrimiento profesional especialmente diseñada para piezas de fundición de gran tamaño y piezas de camiones pesados, aplicable a diversas piezas de fundición de gran tamaño (fundiciones ...
See Details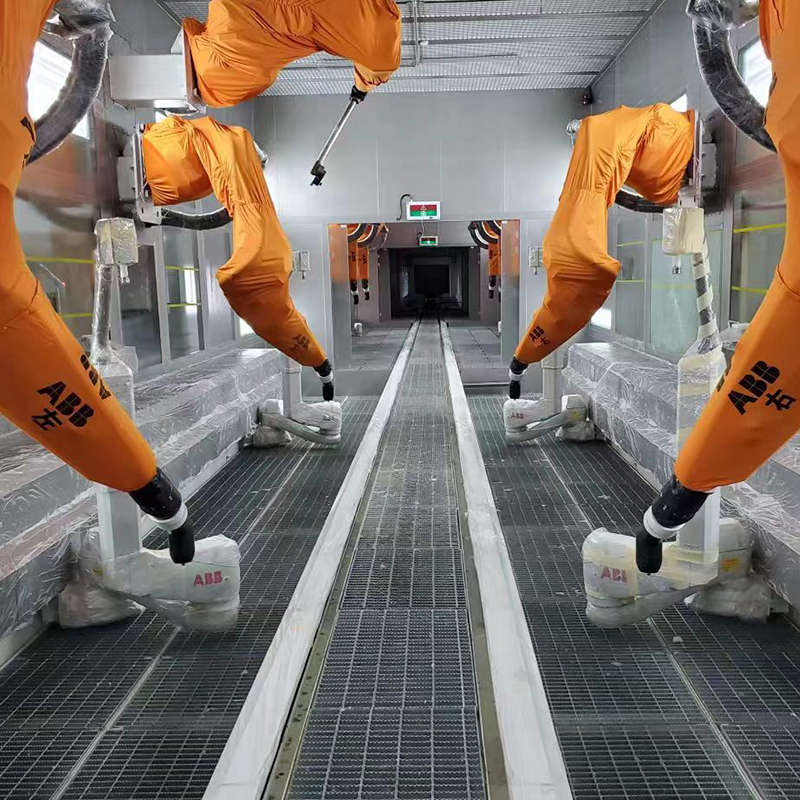
Línea profesional de recubrimiento por pulverización especialmente diseñada para carcasas de motores, aplicable a varios tipos de carcasas de motores (carcasas de motores de vehículos eléctricos, c...
See Details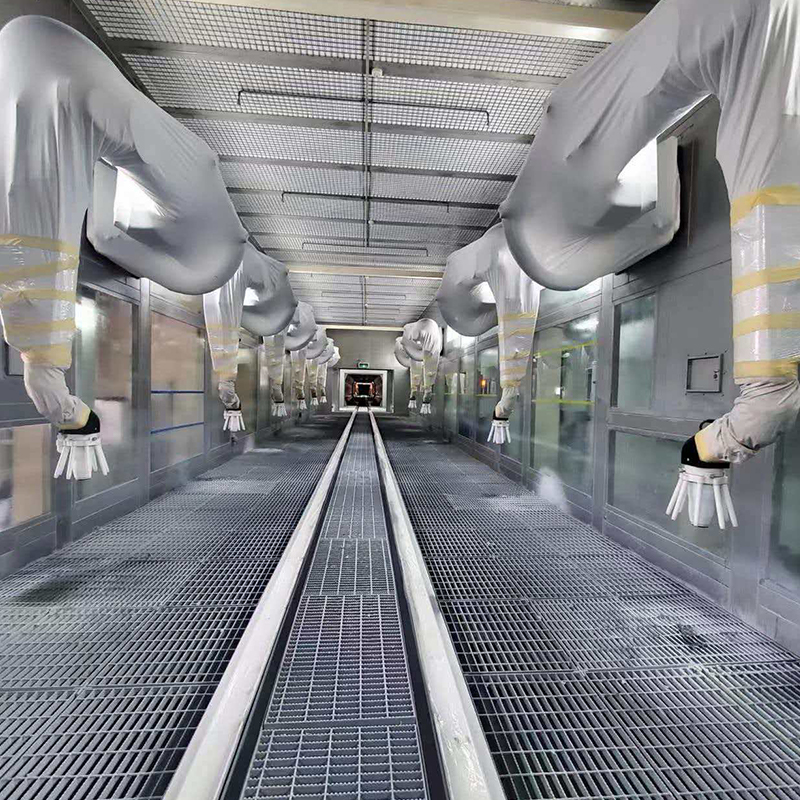
Línea profesional de recubrimiento por pulverización especialmente diseñada para la fabricación y restauración de ruedas de automóviles, aplicable a varios tipos de ruedas de automóviles (ruedas de...
See Details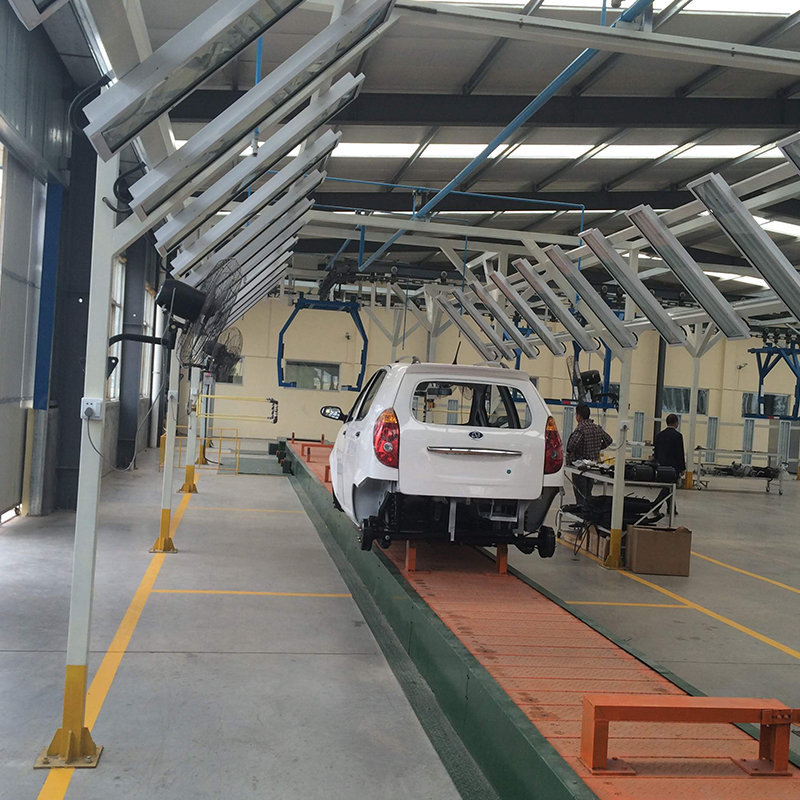
Línea de recubrimiento por electroforesis profesional especialmente diseñada para vehículos eléctricos (EV), aplicable a varios tipos de EV (EV de pasajeros, EV comerciales, vehículos logísticos de...
See Details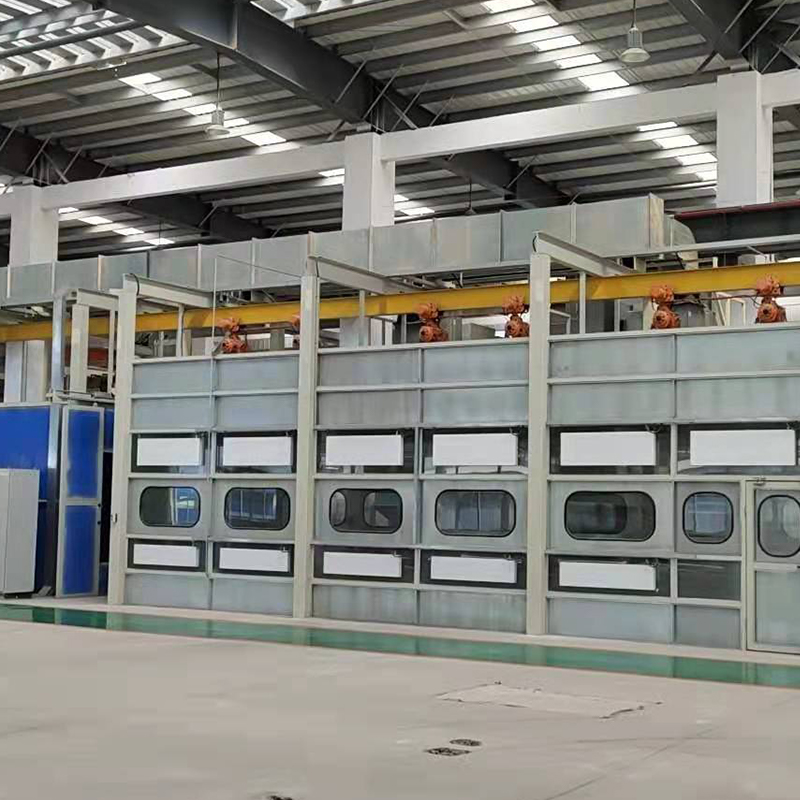
Línea profesional de recubrimiento por aspersión diseñada para la fabricación y mantenimiento de motores, aplicable a diversos tipos de motores (motor de gasolina, motor diésel, motor de vehículo e...
See DetailsConstruya su sistema de recubrimiento industrial personalizado
Envíenos la información de su pieza de trabajo, capacidad de producción, proceso de recubrimiento, diseño del taller y requisitos ambientales. Yueze le ayudará a evaluar su proyecto y a desarrollar una solución adecuada de recubrimiento, transporte, secado y tratamiento ambiental.
Menú principal
Productos
Contáctenos
Dirección de la empresa:
No. 12, Park Avenue, Parque Industrial Shanggang, Jianhu, Ciudad de Yancheng, Provincia de Jiangsu
¡Envíanos un mensaje ahora mismo!
Síguenos: