
Línea de producción profesional especialmente diseñada para tapas de registro decorativas, aplicable a varios tipos de tapas de registro decorativas (tapa de registro decorativa de hierro fundido, ...
See Details
Yueze Environmental Protection ofrece soluciones integrales de tratamiento de superficies industriales que cumplen con las normas con tecnología profesional y excelente artesanía.
 Obtener consultas
2026-07-02
un completo línea de producción de recubrimiento está construido a partir de cuatro grupos de equipos principales que trabajan en secuencia: un sistema de pretratamiento que limpia y prepara la superficie, un sistema de aplicación que aplica el material de recubrimiento, un horno de curado que endurece el acabado, y un sistema de transporte y control que mueve piezas a través de cada etapa automáticamente. Más allá de estos cuatro grupos, la mayoría de las líneas también incluyen un sistema de recuperación de pintura o polvo, una sección de enfriamiento, equipos de ventilación y escape y puntos de inspección de calidad ubicados a lo largo de la línea.
Entender qué es cada pieza de línea de producción de recubrimiento equipment realmente lo hace, en lugar de tratar la línea como una única caja negra, hace que sea mucho más fácil planificar el diseño de una instalación, estimar el rendimiento, presupuestar los servicios públicos o solucionar un problema de calidad cuando aparece en una etapa específica en lugar de otra. Las secciones siguientes desglosan en detalle cada grupo de equipos, junto con los factores prácticos que afectan cómo se debe configurar una línea.
La adhesión del recubrimiento depende casi por completo de qué tan limpia y preparada químicamente esté la superficie antes de que el material de recubrimiento la toque. Esta es la razón por la que la sección de pretratamiento suele ser la sección física más larga de la línea y, a menudo, representa una parte significativa de la longitud total de la línea, aunque no produce un acabado visible por sí sola.
Esta es la etapa que la mayoría de la gente imagina cuando piensa en una línea de recubrimiento, pero el equipo específico involucrado depende en gran medida del tipo de material de recubrimiento que se utiliza y de qué tan consistente es la geometría de la pieza de una pieza a otra.
Las líneas de recubrimiento en polvo utilizan pistolas pulverizadoras electrostáticas que cargan las partículas de polvo para que sean atraídas hacia la pieza de trabajo conectada a tierra, junto con una cabina de pulverización para contener el exceso de pulverización y un sistema de recuperación de polvo que captura y recicla el polvo no utilizado para su reutilización. Los sistemas de recuperación son un factor importante en el control de costos de materiales, ya que un sistema bien mantenido puede recuperar una gran parte del polvo rociado en exceso para su reaplicación en lugar de tratarlo como desperdicio.
En cambio, las líneas de recubrimiento líquido dependen de pistolas pulverizadoras o tanques de inmersión, combinados con una cabina de pulverización ventilada diseñada para gestionar el vapor de disolvente y el exceso de pulverización de forma segura. Las líneas de líquido generalmente necesitan capacidad de escape adicional en comparación con las líneas de polvo, ya que los recubrimientos a base de solventes liberan compuestos volátiles durante la aplicación que deben extraerse y tratarse de manera segura.
Muchas líneas agregan un sistema de pistola rociadora alternativa que mueve las pistolas vertical u horizontalmente en sincronía con la velocidad del transportador, lo que produce un espesor de recubrimiento más uniforme que la pulverización manual sola, particularmente en piezas con formas consistentes y repetidas. Las operaciones de mayor volumen a veces agregan brazos rociadores robóticos programados para geometrías de piezas específicas, lo que mejora la repetibilidad pero requiere más tiempo de configuración cuando los diseños de las piezas cambian con frecuencia.
Una vez aplicado el material de recubrimiento, se debe curar o secar bajo calor controlado para formar un acabado duradero y adherido. Esta etapa generalmente incluye un horno de curado estilo túnel con zonas de temperatura definidas, ya que los recubrimientos en polvo generalmente requieren temperaturas sostenidas en el rango de 180°C a 200°C durante un tiempo de espera establecido para que se reticule y endurezca por completo.
Los hornos de curado comúnmente se calientan con gas, elementos eléctricos o paneles infrarrojos, y las líneas más grandes a menudo dividen el horno en múltiples zonas para que la temperatura pueda aumentarse gradualmente en lugar de aplicarse todas a la vez, lo que reduce el riesgo de defectos superficiales en sustratos sensibles al calor. La calidad del aislamiento del horno y el diseño del flujo de aire también afectan significativamente la eficiencia energética, ya que la pérdida de calor a través de paneles del horno mal sellados es uno de los mayores costos operativos continuos en una línea de recubrimiento.
Algunas líneas agregan una zona de evaporación entre la aplicación y el curado, lo que permite que los recubrimientos a base de solventes se evaporen parcialmente antes de ingresar al horno, lo que reduce el riesgo de burbujas en la superficie causadas por el vapor de solvente atrapado que se expande bajo el calor.
A línea de producción de recubrimiento solo funciona como un proceso continuo debido a sus sistemas de transporte y control, que coordinan todos los demás equipos a lo largo de la línea.
Más allá de las cuatro etapas principales del proceso, se necesitan varios sistemas de soporte para que una línea de producción de recubrimientos funcione de manera segura y consistente durante largos períodos de producción.
La siguiente tabla resume los principales grupos de equipos que se encuentran en una línea de producción de recubrimientos típica y el papel específico que desempeña cada uno.
| Sección de línea | Equipo básico | Función principal |
|---|---|---|
| Pretratamiento | Tanques de desengrase y enjuague, estación de fosfatado | Limpieza de superficies y preparación de adherencia. |
| Solicitud | Pistolas de pintura, cabina de pintura, sistema de recuperación. | Aplicar material de recubrimiento uniformemente a la superficie. |
| Curado | Horno de curado de túnel, zona de evaporación | Endurecer el revestimiento hasta obtener un acabado duradero |
| Transporte y Control | Transportador aéreo, ganchos, panel PLC. | Mover piezas y coordinar todas las etapas de la línea. |
| Sistemas de soporte | Escape, aire comprimido, herramientas de inspección. | Mantener la seguridad, la calidad del aire y la consistencia del acabado. |
No todas las instalaciones necesitan la misma configuración de equipos de la línea de producción de recubrimientos, ya que el tamaño de la pieza, el volumen de producción y el tipo de recubrimiento determinan la configuración correcta. La selección de equipos sin tener en cuenta estas variables a menudo genera cuellos de botella en una etapa, mientras que otras secciones de la línea permanecen infrautilizadas.
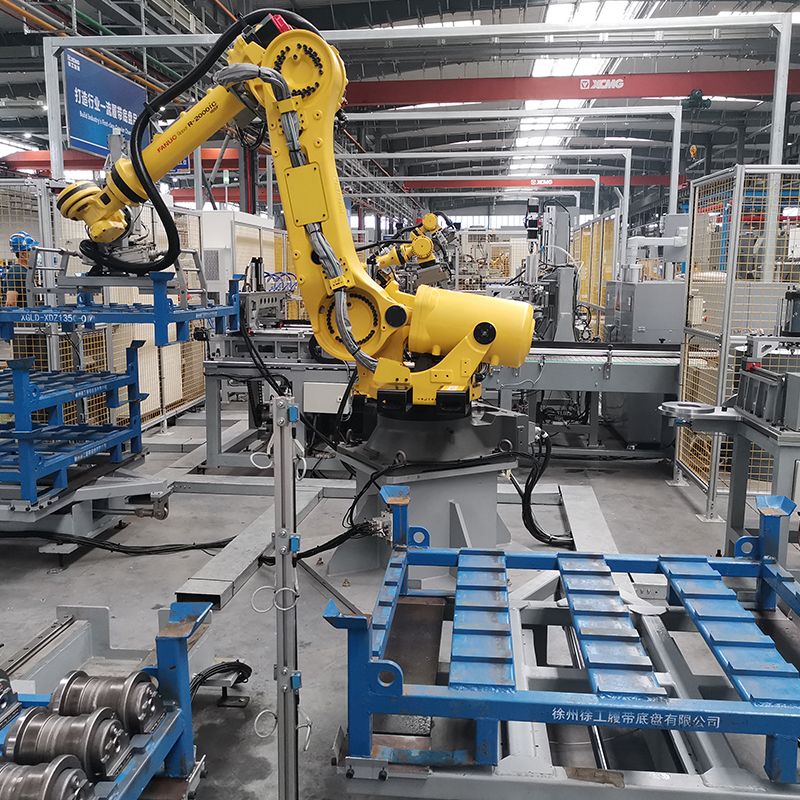
Línea de producción profesional especialmente diseñada para tapas de registro decorativas, aplicable a varios tipos de tapas de registro decorativas (tapa de registro decorativa de hierro fundido, ...
See Details
Línea profesional de recubrimiento por aspersión diseñada para la fabricación y mantenimiento de motores, aplicable a diversos tipos de motores (motor de gasolina, motor diésel, motor de vehículo e...
See Details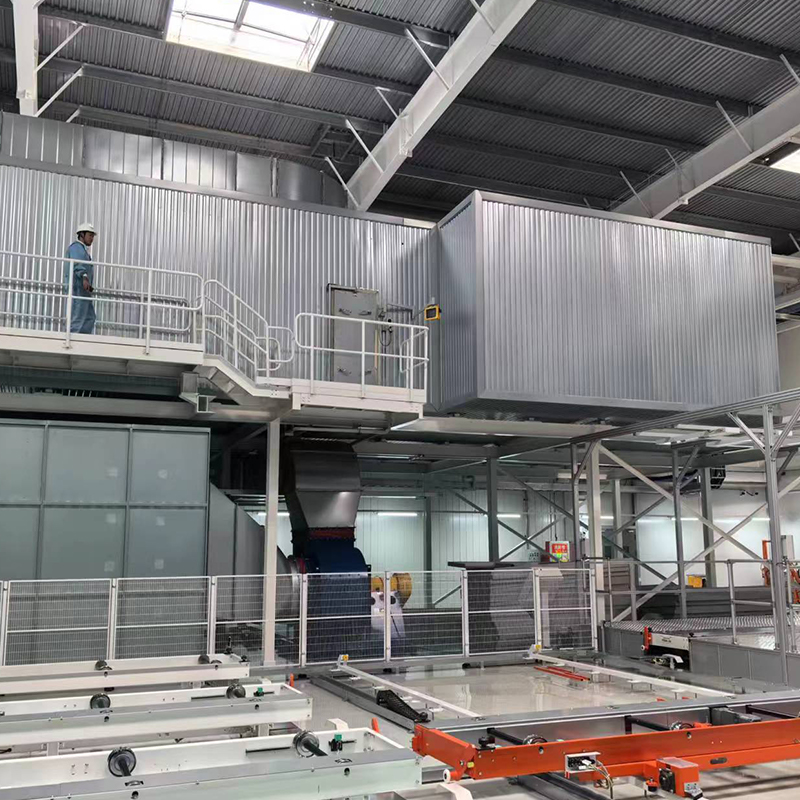
Línea de electroforesis profesional especialmente diseñada para la fabricación y renovación de cabinas de camiones, aplicable a varios tipos de cabinas de camiones (cabina de camión de servicio pes...
See Details
Línea de automatización de mesa de rodillos, accionada eléctricamente con potencia de salida estable, compuesta principalmente por rodillos de acero de alta calidad, motor de accionamiento y sistem...
See Details
Una línea de recubrimiento electroforético es un sistema de tratamiento de superficies automático completo. Mediante deposición electroforética, se forma una capa uniforme, densa y anticorrosión so...
See Details
Línea profesional de recubrimiento por pulverización especialmente diseñada para carcasas de motores, aplicable a varios tipos de carcasas de motores (carcasas de motores de vehículos eléctricos, c...
See DetailsConstruya su sistema de recubrimiento industrial personalizado
Envíenos la información de su pieza de trabajo, capacidad de producción, proceso de recubrimiento, diseño del taller y requisitos ambientales. Yueze le ayudará a evaluar su proyecto y a desarrollar una solución adecuada de recubrimiento, transporte, secado y tratamiento ambiental.
Menú principal
Productos
Contáctenos
Dirección de la empresa:
No. 12, Park Avenue, Parque Industrial Shanggang, Jianhu, Ciudad de Yancheng, Provincia de Jiangsu
¡Envíanos un mensaje ahora mismo!

Síguenos: