
Una línea de recubrimiento electroforético es un sistema de tratamiento de superficies automático completo. Mediante deposición electroforética, se forma una capa uniforme, densa y anticorrosión so...
See Details
Yueze Environmental Protection ofrece soluciones integrales de tratamiento de superficies industriales que cumplen con las normas con tecnología profesional y excelente artesanía.
 Obtener consultas
2026-09-04
Pase la mano por el bastidor de un tractor en buen estado o de un armario eléctrico exterior después de años de sol, lluvia y sal en la carretera: el acabado sigue siendo suave, grueso y obstinadamente intacto. Esa durabilidad rara vez proviene de la pintura líquida. Proviene del recubrimiento en polvo, y la respuesta breve a cómo funciona es la siguiente: a un polvo seco finamente molido se le aplica una carga electrostática, la parte metálica conectada a tierra atrae las partículas cargadas hacia su superficie y alrededor de sus bordes, y luego el calor del horno se funde y une químicamente ese polvo en una película continua y dura. No hay solvente que se evapore, ni gotas que se descuelguen, y el espesor se construye en una sola pasada.
La siguiente guía explica la química dentro del polvo, la física que hace que se adhiera, las tres etapas del proceso, cómo se compara el polvo con la pintura líquida y el equipo que una línea completa necesita para hacer todo esto de manera confiable, turno tras turno.
El recubrimiento en polvo no es simplemente pintura sin líquido; es una formulación creada para un método de aplicación diferente. Antes de molerlo hasta convertirlo en polvo, el material es una mezcla fundida de cuatro grupos de ingredientes funcionales:
La mezcla se extruye, se enfría y se muele en partículas finas, generalmente medidas en decenas de micrómetros, por lo que fluye como harina pero se puede rociar a través de una pistola casi como un líquido.
Las fórmulas termoestables (poliéster, epoxi, híbrido de epoxi-poliéster, poliuretano) dominan el acabado industrial. Durante el horneado, la resina y el curativo reaccionan formando una red molecular que no se puede volver a fundir. Esa irreversibilidad es lo que confiere a las piezas recubiertas de polvo su resistencia a los productos químicos, el calor y los impactos.
Polvos termoplásticos – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Ya sea que la cabina se opere de forma manual o completamente automatizada, y ya sea que la pieza sea un soporte pequeño o una pieza fundida de dos toneladas, cada trabajo de recubrimiento en polvo pasa por las mismas tres etapas: preparar la superficie, aplicar el polvo cargado y curar la película.
El polvo se adhiere mediante contacto directo y fuerza electrostática, por lo que cualquier cosa que quede en el metal (aceite de mecanizado, óxido, cascarilla de laminación, humedad) se convierte en una capa débil atrapada debajo del acabado. Rara vez se manifiesta una mala preparación en el stand; meses después aparece como descamación, formación de ampollas o corrosión que se arrastra debajo de una película que por lo demás tendría un aspecto perfecto.
La preparación generalmente combina un desengrasado alcalino o un lavado de conversión de tipo fosfato para eliminar los aceites con abrasivo o granallado para eliminar el óxido y las incrustaciones de las piezas fundidas y soldadas. Para piezas fundidas pesadas y acero estructural, la granallado no es opcional: es el paso del que depende todo el acabado.
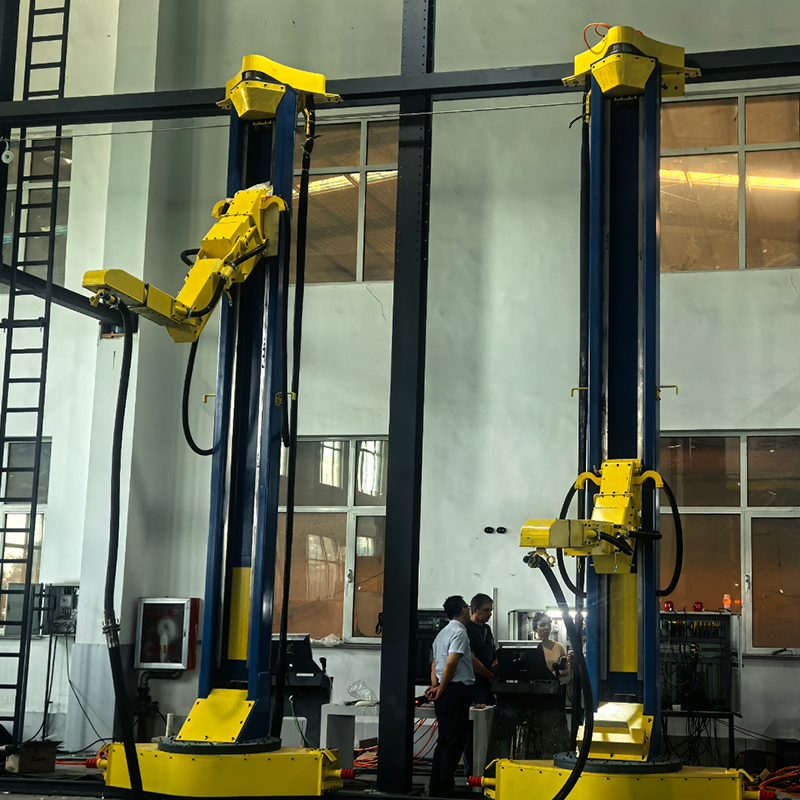 Sala de lijado y granalladora automática para preparación de superficies Antes de rociar el polvo, las piezas fundidas pesadas y el acero estructural necesitan granallado para quitar el óxido, las incrustaciones y los revestimientos viejos para que el acabado pueda adherirse. Este equipo proporciona voladuras cerradas y automatizadas con eliminación de polvo, lo que lo convierte en un paso clave del pretratamiento que vale la pena revisar. Ver producto →
Dentro de la cabina, el polvo se extrae de una tolva de fluidización (un recipiente que mantiene el polvo suspendido en aire que burbujea suavemente para que se mueva a través de mangueras como un fluido) y se entrega a la pistola rociadora. En la configuración más común, la carga de corona, un electrodo de alto voltaje en la punta de la pistola, que normalmente funciona a decenas de kilovoltios , ioniza el aire circundante y transfiere carga negativa a las partículas cuando salen de la pistola. La parte conectada a tierra atrae la nube cargada hacia sí misma y las partículas retienen esa carga el tiempo suficiente para permanecer adheridas durante su manipulación y transporte hasta el horno.
Dos efectos hacen que el método sea notablemente eficiente. envolvente significa que las partículas cargadas siguen el campo eléctrico hacia los bordes, los lados e incluso la parte posterior de la pieza. Construcción autolimitada significa que a medida que la capa cargada crece, comienza a repeler el polvo entrante, manteniendo el espesor de la película razonablemente uniforme, generalmente alrededor de 50 a 100 micrómetros (2 a 4 mils) En una sola pasada, una pintura líquida de construcción necesitaría varias capas para igualar.
Dos variaciones importan en la producción. Las pistolas Tribo cargan la pólvora por fricción en lugar de por alto voltaje y llegan a huecos profundos donde los campos de corona luchan, mientras que la inmersión en lecho fluidizado crea capas funcionales muy gruesas en piezas como los cuerpos de las válvulas.
La aplicación sólo pone polvo en la pieza; el horno le hace una capa. La mayoría de los polvos termoestables curan una vez que el metal alcanza aproximadamente 160 a 200 °C (aproximadamente 320 a 390 °F) y mantiene esa temperatura durante 10 a 20 minutos , con valores exactos fijados por la hoja de datos del fabricante del polvo. A medida que la pieza se calienta, suceden tres cosas en secuencia:
El control del curado debe medirse en el metal, no sólo en el aire del horno. Una película poco curada resulta calcárea y opaca y no pasa las pruebas químicas; uno demasiado cocido se vuelve amarillo y quebradizo. Para sustratos sensibles al calor, como tableros de fibra de densidad media, los polvos curables por luz ultravioleta y de baja temperatura se derriten suavemente y se endurecen en segundos bajo lámparas ultravioleta.
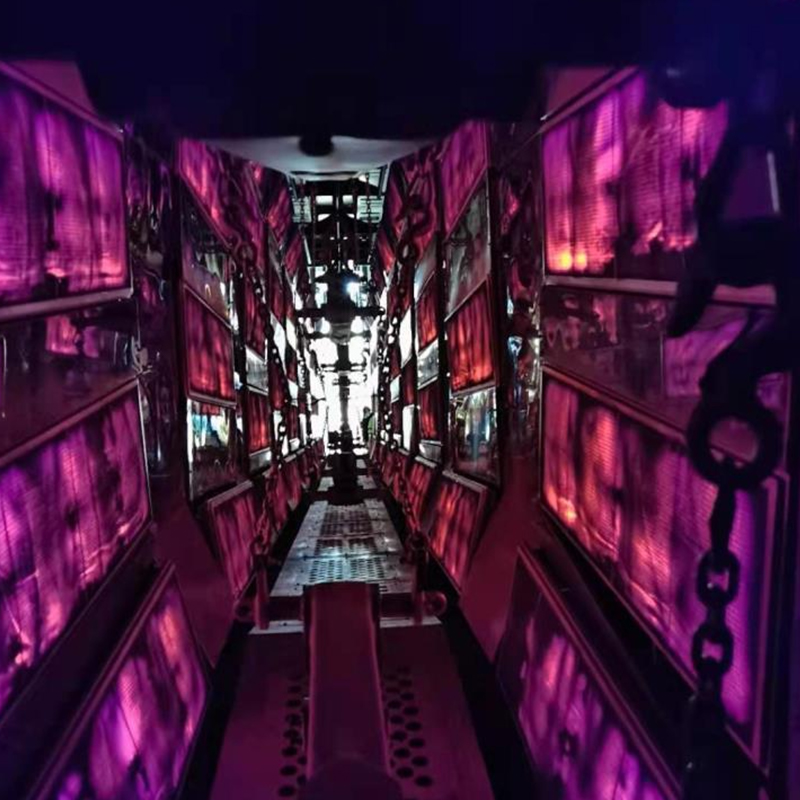 Cuarto de Secado Industrial para Curado y Deshidratación de Polvos La calidad del curado determina si una película de recubrimiento en polvo es duradera o calcárea y quebradiza. Esta sala de secado ofrece circulación uniforme de aire caliente, control preciso de temperatura constante y modos de calefacción personalizables, lo que ayuda a los compradores a lograr acabados consistentes y completamente curados. Ver producto →
Todo el proceso se basa en una regla física: cargas opuestas se atraen . En la práctica, dos detalles deciden si el acabado resulta uniforme.
La pieza debe estar realmente conectada a tierra mediante ganchos y colgadores limpios. Los residuos de polvo adheridos aíslan el anzuelo, debilitan la atracción y producen películas delgadas e irregulares junto con el exceso de rociado, razón por la cual los talleres disciplinados queman o reemplazan los anzuelos en un cronograma fijo.
Las esquinas, canales y huecos profundos se protegen del campo eléctrico, por lo que el polvo cargado tiende a evitar exactamente las áreas que necesitan mayor protección. Los diseñadores de líneas responden con una cuidadosa colocación de las pistolas, pistolas automáticas alternativas, voltaje reducido cerca de los huecos o pistolas tribo en geometría compleja.
Tanto la pintura en polvo como la líquida pueden verse bien el primer día; las diferencias aparecen en costo, cumplimiento y durabilidad:
| Aspecto | Recubrimiento en polvo | Pintura liquida |
|---|---|---|
| Transportista | Polvo seco, sin disolventes | A base de disolvente o agua |
| Emisiones de COV | Esencialmente ninguno | Importante para los tipos a base de disolventes. |
| Pulverización excesiva | Recogido y reutilizado con un sistema de recuperación. | Perdido; necesita escape filtrado |
| Película por aplicación | Una sola pasada gruesa, normalmente de 50 a 100 µm | Delgado; varias capas para obtener la misma estructura |
| Endurecimiento | Curado en horno, reticulación química | Secado al aire o horneado, evaporación de solventes. |
| Más adecuado para | Piezas conductoras que toleran temperaturas de horneado. | Amplia gama, incluidos artículos sensibles al calor |
Para una fábrica que sopesa el cumplimiento de COV, el desperdicio de material y el rendimiento, esas filas generalmente resuelven el argumento a favor del polvo.
En volumen de producción, el recubrimiento en polvo es menos una sola máquina que una cadena equilibrada de equipos que se mueven a la velocidad del transportador. Una línea industrial completa normalmente incluye:
Cada etapa limita a las demás: el tiempo de permanencia del horno depende de la velocidad del transportador, el flujo de aire de la cabina depende del diseño de recuperación y la disposición de los ganchos en el transportador afecta tanto la conexión a tierra como la uniformidad de la película. Por lo tanto, los compradores experimentados parten de la pieza, el rendimiento y las especificaciones de acabado, y luego trabajan hacia atrás hasta llegar al equipo. Para obtener un desglose estación por estación, consulte ¿Qué equipos incluye realmente una línea de producción de recubrimientos? .
 Recubrimiento en polvo Line for Metal Workpiece Finishing Dado que la permanencia del horno, el flujo de aire de la cabina y el diseño del transportador interactúan, muchos compradores prefieren una solución integrada completa. Esta línea automatizada de recubrimiento en polvo cubre la aplicación y el curado con un alto reciclaje de polvo, cero emisiones de VOC y opciones completas de personalización. Ver producto →
Cualquier pieza eléctricamente conductora que tolere la temperatura de curado es candidata, y en fábricas reales la lista es larga:
Las piezas fundidas porosas merecen especial atención: el aire atrapado y la humedad provocan poros de desgasificación a menos que las piezas estén precocidas o el polvo contenga aditivos desgasificantes, y su peso exige un colgado y transporte robustos. Nuestro Soluciones de revestimiento de fundición y contrapeso. muestre cómo el granallado, el colgado, la pulverización y el curado se diseñan exactamente en torno a este tipo de pieza de trabajo pesada.
La mayoría de los defectos de acabado se remontan a una causa específica y reparable:
El recubrimiento en polvo funciona porque combina un principio físico simple con una reacción química controlada bajo calor. La preparación, la carga y el curado deben ser correctos, porque ninguna etapa puede compensar a otra. Mantener ese equilibrio constante, turno tras turno, es para lo que está diseñada una línea de recubrimiento en polvo especialmente diseñada, y es por eso que las fábricas que tratan la línea como un sistema, en lugar de un conjunto de máquinas, son aquellas a cuyos acabados los clientes siguen regresando.

Una línea de recubrimiento electroforético es un sistema de tratamiento de superficies automático completo. Mediante deposición electroforética, se forma una capa uniforme, densa y anticorrosión so...
See Details
Línea profesional de recubrimiento por aspersión diseñada para la fabricación y mantenimiento de motores, aplicable a diversos tipos de motores (motor de gasolina, motor diésel, motor de vehículo e...
See Details
Línea profesional de recubrimiento por pulverización especialmente diseñada para carcasas de motores, aplicable a varios tipos de carcasas de motores (carcasas de motores de vehículos eléctricos, c...
See Details
Línea de recubrimiento por electroforesis profesional especialmente diseñada para vehículos eléctricos (EV), aplicable a varios tipos de EV (EV de pasajeros, EV comerciales, vehículos logísticos de...
See Details
Línea de recubrimiento profesional especialmente diseñada para piezas de fundición de gran tamaño y piezas de camiones pesados, aplicable a diversas piezas de fundición de gran tamaño (fundiciones ...
See Details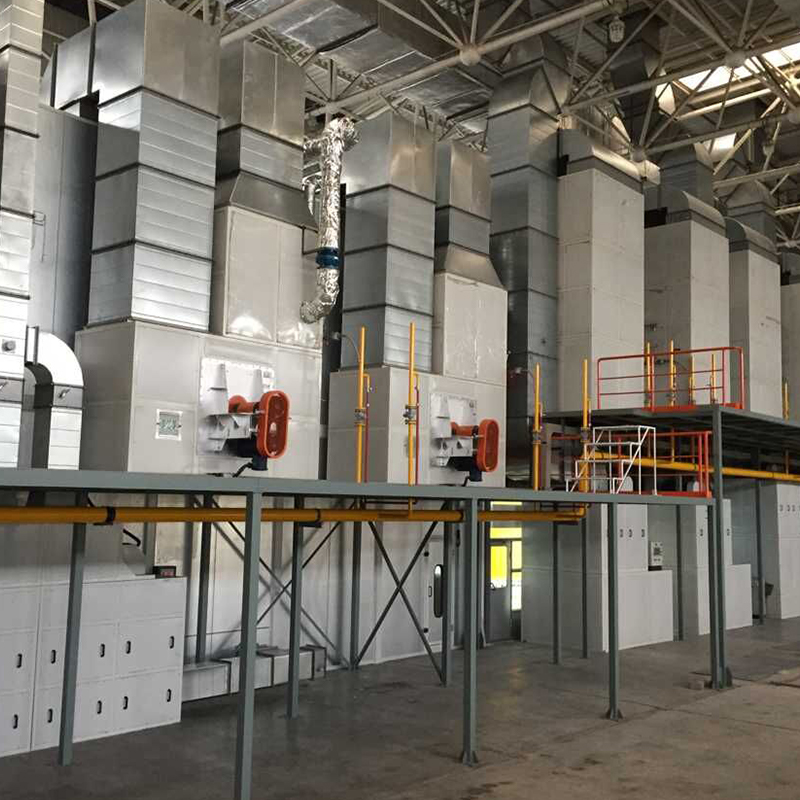
Colector de polvo, accionado eléctricamente con potencia de salida estable, compuesto principalmente por una campana recolectora de polvo, un elemento filtrante, un ventilador, un sistema de contro...
See DetailsConstruya su sistema de recubrimiento industrial personalizado
Envíenos la información de su pieza de trabajo, capacidad de producción, proceso de recubrimiento, diseño del taller y requisitos ambientales. Yueze le ayudará a evaluar su proyecto y a desarrollar una solución adecuada de recubrimiento, transporte, secado y tratamiento ambiental.
Menú principal
Productos
Contáctenos
Dirección de la empresa:
No. 12, Park Avenue, Parque Industrial Shanggang, Jianhu, Ciudad de Yancheng, Provincia de Jiangsu
¡Envíanos un mensaje ahora mismo!

Síguenos: